水转印做不稳,一大半问题出在前处理。同一个膜纸、同一套活化参数,来料表面状态一变,附着和外观就跟着变。前处理是整个十二步工艺的第二步,也是附着力问题的第一现场。本文讲清前处理的目标、不同材质的处理方法和验证要点。
先说结论
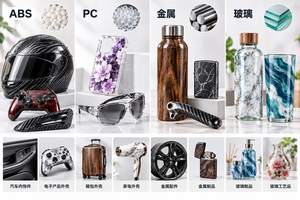
前处理做四件事:去除油污、灰尘、脱模剂等污染物;增加表面粗糙度或表面能;建立适合底漆的附着基础;顺便暴露来料的开裂、缩水、变形和色差问题。不同材质的处理路径差别很大——ABS 这类塑料相对容易,PP/PE 必须做火焰或等离子处理,金属要除油除锈,硅胶必须专用处理加附着力验证。材质适不适合做水转印,可以参考之前那篇材质适配清单,本文讲的是”能做之后怎么做稳”。
前处理的四个目标
- 清洁:去除油污、灰尘、脱模剂和其他污染物。脱模剂残留是附着不良的常见元凶,注塑件尤其要注意;
- 改性:增加表面粗糙度或表面能,让底漆”抓得住”;
- 建立附着基础:为后续底漆提供均匀、稳定的结合面;
- 来料把关:在投入成本前发现来料开裂、缩水、熔接线、变形和色差。
常用前处理方法
| 方法 | 做什么 | 适用 |
|---|---|---|
| 清洁与除油 | 去除表面油污与污染 | 几乎所有材质的第一步 |
| 砂纸打磨、喷砂或机械处理 | 增加粗糙度、去除氧化层 | 金属、厚壁件、翻新件 |
| 火焰、等离子或电晕处理 | 提升低表面能材料的表面活性 | PP/PE 等难附着塑料 |
| 专用底涂或附着力促进剂 | 建立化学附着桥梁 | 硅胶、难附着材质、玻璃陶瓷 |
| 金属防锈与底漆处理 | 防锈并建立底涂层 | 金属件 |
具体方法必须根据材料、产品用途和涂层体系确认,不能照抄别人的参数。
不同材质的前处理要点
| 材质 | 难度 | 前处理要点 |
|---|---|---|
| ABS 塑料 | 相对容易 | 仍需检查脱模剂残留、表面状态、底色及涂层兼容性 |
| PP/PE 塑料 | 附着难度较高 | 通常需要火焰、等离子、专用底涂或其他表面处理 |
| 金属 | 可以应用 | 需除油、除锈或打磨,并使用适配底漆 |
| 玻璃/陶瓷 | 可以应用 | 需使用适配底涂和面漆,建议先做样品验证 |
| 木材 | 可以应用 | 需处理含水率、孔隙、平整度并建立稳定底涂层 |
| 硅胶 | 特殊材料 | 表面能低,必须专用处理、底涂和附着力验证 |
| 已喷漆产品 | 需评估 | 原漆附着力、溶剂耐受和层间兼容性会影响结果 |
| 树脂/复合材料 | 建议测试 | 配方和表面状态差异大,以实样验证为准 |
量产前必须验证什么
前处理是否到位,最终要靠样品验证说话。量产前至少确认:
- 外观、颜色和光泽;
- 底漆与基材的附着力;
- 膜纸与底漆的兼容性;
- 面漆与图案层的兼容性;
- 目标耐磨、硬度、酒精擦拭等性能;
- 复杂曲面的拉伸和覆盖边界。
这套验证完成后,应该形成前处理工艺卡,把清洁方式、处理参数、检验方法固定下来——后续批次按工艺卡执行,换料、换批次时重新确认。
常见问题
Q:来料看着挺干净,还用除油吗?
要。注塑件的脱模剂、手印、包装粉尘肉眼不一定看得见,但会直接拉低附着。除油是标准动作,不是可选项。
Q:打磨是不是越粗越好?
不是。打磨是为了建立均匀的附着基础,过粗的打磨痕迹会透过底漆影响外观,对外观件尤其要控制打磨目数和均匀度。
Q:PP/PE 做了火焰处理是不是就稳了?
火焰处理有时效性,处理后需在窗口时间内完成底漆,并做附着力实测验证。处理参数和时效管理比”做没做过”更重要。
不确定你的产品前处理怎么做,可以把材质和样品发来评估:水转印代加工与工艺支持。