水转印车间里有一句老话:转印是脸面,水洗是良心。图案转得再漂亮,水洗没做好——残胶让表面发黏、面漆附着不良,水印让外观直接判不良——前面所有工序的价值都清零。残胶和水印是水洗环节最高频的两大问题,本文把它们讲透。
先说结论
残胶,是膜纸的 PVA 载体没洗干净;水印,是洗干净之后的积水没处理干净。一个靠”洗到位”解决,一个靠”干燥前把水赶干净”解决。两件事发生在同一段流程里,但成因和对策完全不同,混在一起排查只会浪费时间。
残胶从哪来
水转印的膜纸是”图案层 + PVA 载体”结构,转印后载体必须洗掉。洗不掉的原因通常有四类:喷淋压力或覆盖不足——产品结构复杂,凹槽、内腔成了喷淋死角;水洗时间不够——节拍压得太紧,PVA 还没溶解完就出了水洗段;水温水质波动——水温偏低时 PVA 溶解变慢;水洗后存放不当——洗完的湿产品互相叠放,二次沾染。
残胶的代价
残胶不是小瑕疵。水洗不足可能导致的后果包括:残膜、发黏、白点、面漆附着不良、批次外观不一致,以及返工增加。其中最贵的是面漆附着不良——残胶上喷的面漆,当时看不出来,耐磨和使用中才暴露,追溯起来是整批风险。
水印怎么产生
水印的逻辑更简单:水洗后残留在产品表面的水,干燥后留下水痕和斑点,水质越硬越明显。规程上的要求是水洗后必须清除膜渣,吹净或擦净积水,避免水印——也就是在水洗和面漆之间,必须有”把水赶干净”的执行动作,而不是把湿件直接推进烘干段完事。
设备上的对策
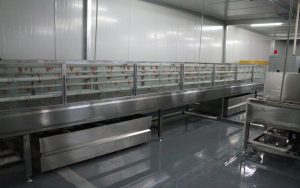
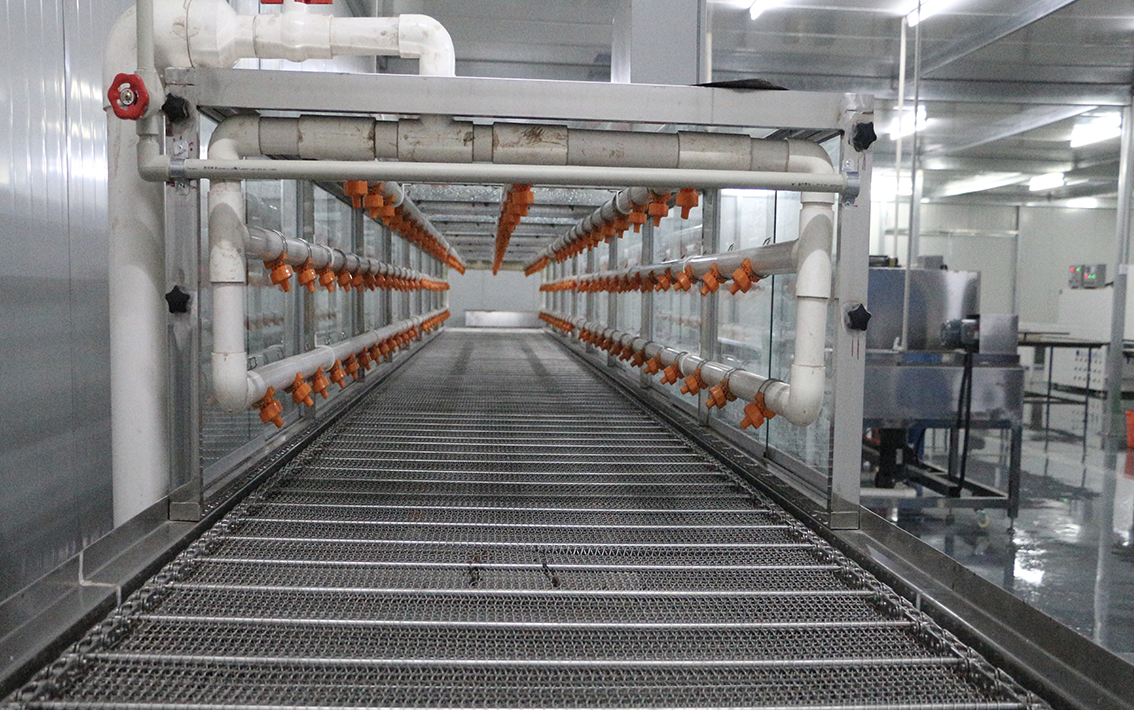
靠谱的水洗段不是一个大水池,而是一套系统:产品结构和喷淋方式要匹配——多方向喷淋和覆盖调整对着产品的死角开;出口二次清洗保证出段前的洁净度;循环水、过滤和补水维持水质稳定。维护上重点盯喷嘴、泵、过滤、水温和排污——喷嘴堵了一半,覆盖就缺一片,残胶就从那里成批出现。设备配置的完整逻辑可以看这篇水洗系统怎么配。
现象与对策对照
| 现象 | 常见原因 | 对策 |
|---|---|---|
| 表面发黏、白点 | PVA 残胶未洗净:压力/覆盖/时间不足 | 调整喷淋覆盖死角、延长水洗段、核对水温 |
| 面漆附着不良 | 残胶上直接喷面漆 | 面漆前增加洁净度初检,拦截残胶件 |
| 干燥后水痕斑点 | 积水未吹净擦净、水质硬 | 吹水/擦水工序固定化,检查循环补水水质 |
| 批量波动 | 喷嘴堵塞、过滤失效 | 喷嘴、泵、过滤纳入日常点检 |
上机检查清单
换膜换色、批量开机前,建议按这个顺序过一遍:喷淋压力和覆盖是否正常 → 水温在工艺范围内 → 过滤和循环运行正常 → 水洗段后段洁净水面无浮渣 → 吹水/擦水工位到位 → 首件水洗后做白点与发黏检查。
常见问题
问:残胶和水印能返工吗?
残胶件视程度可重新水洗或按流程返工;已喷面漆才发现附着力问题的,返工代价大得多,所以拦截点要放在面漆之前。缺陷定位可以参考这篇常见缺陷排查表。
问:小批量手工洗行不行?
打样和小批量手工水洗配合气枪吹水是可行的;上量后手洗的一致性和节拍都会成为瓶颈,且水印率明显上升。