水转印代工做完了,怎么判断这批货能不能收?很多采购方只凭肉眼和感觉,出了问题各说各话。规范的验收其实由四样东西撑起来:判定依据、检验节点、检验项目和抽样标准。本文按代工厂的内部口径,把验收体系拆开讲清楚。
先说结论
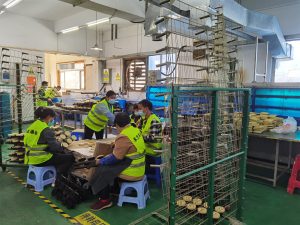
水转印代工的验收不是”货到了再看一眼”,而是从打样阶段就开始的体系:以客户签样、限度样、图纸和订单标准作为判定依据,在来料、首件、过程、面漆前和成品等节点分阶段检查,外观按缺陷等级抽样判定,附着力、耐磨等性能按约定项目测试。批量开始前没有签样和限度确认,后面所有争论都没有锚点。
验收的四个判定依据
- 客户签样:打样阶段双方确认的样品,是批量外观和质量控制的共同依据。颜色、纹理、光泽、手感都以它为准。
- 限度样:对外观允收边界(比如图案拉伸程度、杂点大小数量)的实物界定。有了限度样,”这个算不算不良”就有了实物对照,不再靠口才。
- 图纸与遮蔽要求:哪些面转印、哪些面遮蔽、分型线在哪,以图纸为准。
- 订单标准:性能指标、包装、标签和交付要求按订单约定;客户标准更严格时,以双方确认的项目标准为准。
六个检验节点:问题在哪一段被发现
| 节点 | 查什么 |
|---|---|
| 1. 来料检验 | 产品来料外观与表面状态、膜纸批次核对 |
| 2. 前处理及底漆状态检查 | 除油除尘效果、底漆覆盖与干燥状态(底色直接决定最终颜色) |
| 3. 转印后外观检查 | 图案清晰度、拉伸、缺边、露底、气泡针孔 |
| 4. 水洗、清洁和面漆前检查 | 残膜、发黏、白点——带着问题进面漆,返工成本翻倍 |
| 5. 面漆固化后成品检验 | 外观缺陷、性能抽测、与签样比对 |
| 6. 包装前及出货前确认 | 包装、标签、数量及运输保护 |
分阶段检查的意义在于把问题拦截在成本最低的环节:转印后发现的膜纸问题,只损失半成品;出货后才发现,就是整批返工。
外观缺陷怎么分级判定
常见外观缺陷包括:颗粒、尘点、杂色点、污渍;划伤、碰伤、压痕;发白、裂纹、变形;气泡、针孔、流挂、橘皮、露底;色差、光泽差;涂层开裂、起皮、附着力不良;水转印图案不清晰、拉伸、缺边或纹理偏差。
抽样判定通常引用 MIL-STD-105E 一般检验水平 II,按缺陷严重程度设定允收水准(示例):
| 缺陷等级 | 定义 | AQL(示例) |
|---|---|---|
| 致命缺陷 Critical | 影响使用或安全 | 0 |
| 主要缺陷 Major | 明显影响外观或功能 | 0.65 |
| 次要缺陷 Minor | 轻微外观瑕疵 | 1.0 |
注:以上为常用示例值,客户标准、图纸或签样要求更严格时,以双方确认的项目标准为准。
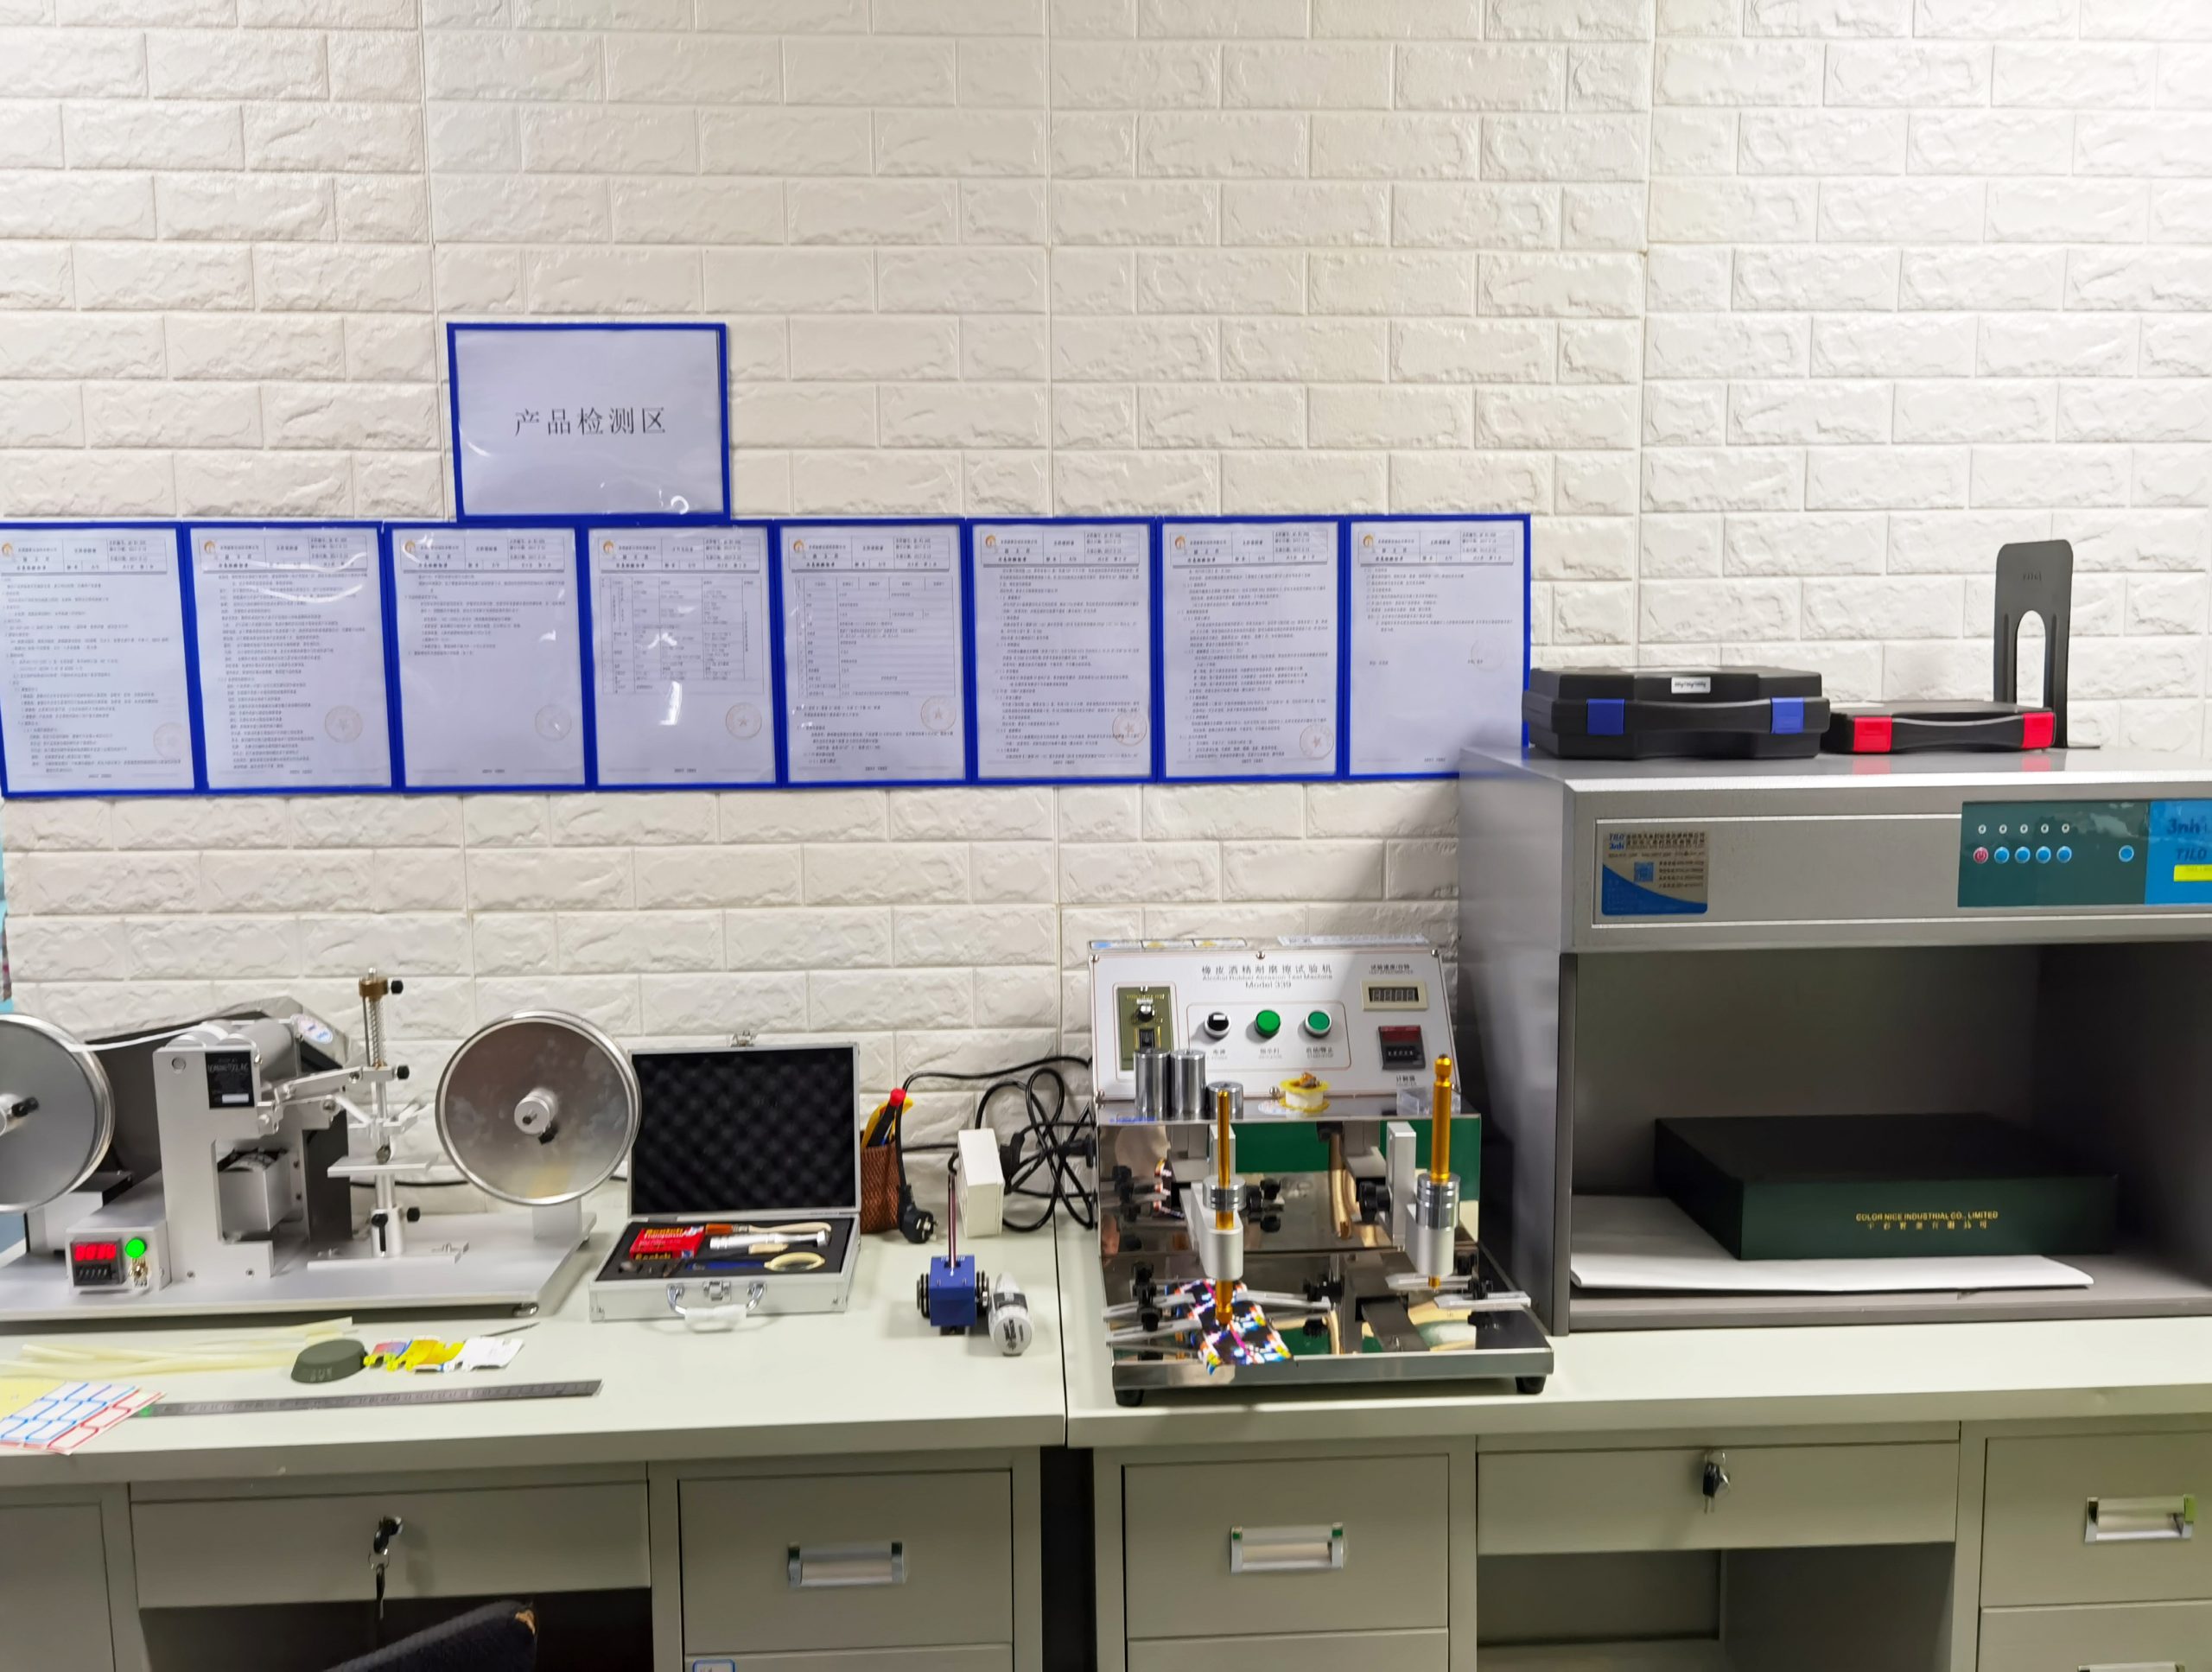
性能检验项目:不只是”看着没问题”
| 项目 | 评估什么 | 执行要点 |
|---|---|---|
| 百格附着力 | 涂层与基材附着 | 样品状态、刀距、胶带、角度和次数按适用标准 |
| RCA 纸带耐磨 | 表面耐磨 | 载荷、循环、观察终点和设备校准;按产品约定循环数或限度样 |
| 铅笔硬度 | 表面硬度 | 按约定载荷与规格 |
| 酒精擦拭 | 耐化学/耐清洁剂 | 浓度、次数按约定 |
| 弯折或柔韧性检查 | 涂层延展性 | 适用于需变形或装配受力件 |
| 外观一致性 | 颜色、光泽、手感 | 与签样及限度样比对 |
不同涂层体系(UV、PU、橡胶漆等)对应不同的项目要求和判定条件,验收前应先明确产品用的是哪套体系。另外要提醒:膜样清晰不等于实物一定合格,最终结果需同时验证底色、活化、入水、水洗、面漆、固化和产品结构——这也是为什么签样必须用真实产品做。
采购方怎么配合,验收才不扯皮
- 批量前完成打样并书面签样,明确外观限度(允许变形、接缝位置、杂点尺度)。
- 把性能要求写进订单:附着、耐磨、耐化学、耐候、色差、膜厚及适用标准。
- 确认关键缺陷的判定基准,必要时共同封存限度样(双方各执一套)。
- 批量中保留首件与巡检记录,异常批次可追溯比对。
常见问题
Q:小批量订单也要做全套性能测试吗?
不一定。性能项目按订单和客户标准约定,通常外观按抽样标准检查、性能按约定项目抽测;具体范围和频次需结合产品用途与双方约定。
Q:验收发现不合格怎么处理?
按批次记录追溯膜纸、涂料和参数,与签样比对后区分返工、让步接收或重做——这也是强调批次记录的原因:没有记录,就无法定位是哪一环出了问题。
Q:限度样和签样是一回事吗?
签样是”合格该长什么样”的基准样;限度样是”边界允收长什么样”的对照样。两者配合使用,验收口径才完整。
需要按产品约定验收标准与限度样,可以在打样阶段一并确认:水转印代加工服务。
延伸阅读:水转印会掉色吗?耐久性与检验依据 | 水转印打样流程与周期 | 水转印代工全流程拆解