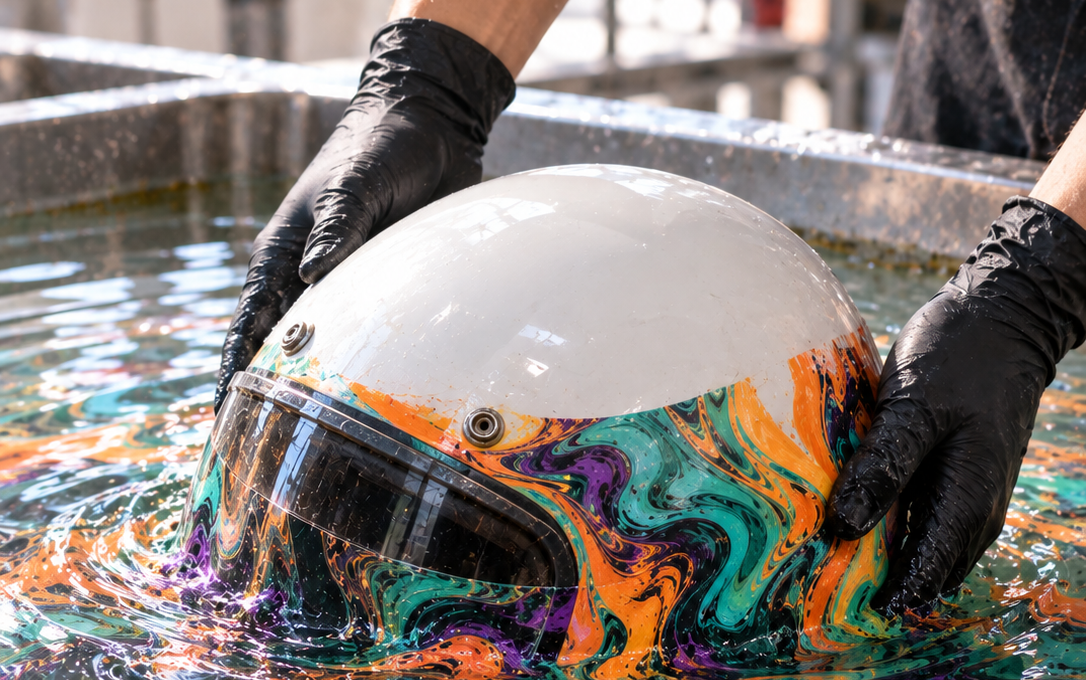
“我这张膜印到产品上,图案会不会变形?”——会。复杂曲面上的图案拉伸是水转印的固有特性,不是缺陷,也不能完全消除。水转印靠水压把图案整体包覆到工件表面,曲面各处的延展量天然不一样,图案必然被拉伸或压缩。真正决定成败的,是把变形控制在外观可接受的范围内,并把”哪里可以变形、变形多少”在签样阶段白纸黑字确认下来。
先说结论
变形量取决于四个变量:产品曲率、纹理类型、纹理方向、入水方式(角度、速度、方向、排气和治具)。规律是:曲率越大拉伸越大,几何类图案(碳纤、格纹)比自由纹理(迷彩、迷幻、大理石)更敏感,纹理走向决定视觉上的变形感。控制手段全部在打样阶段落地:选纹理方向、定入水参数、设计治具与排气、把接缝藏到非主视面,最后用签样和限度样锁定外观标准。
拉伸的规律:什么决定变形多少
| 因素 | 规律 | 控制方向 |
|---|---|---|
| 产品曲率 | 曲率越大,局部拉伸越大;平面几乎不变形 | 主视区避开大曲率位置,把最敏感的图案元素放在平缓区 |
| 纹理类型 | 碳纤、格纹等几何图案对比例和方向敏感;迷彩、迷幻、石纹容忍度高 | 强外观件选容忍度高的纹理,或接受几何纹的形态变化 |
| 纹理方向 | 木纹走向、碳纤角度决定了视觉上的拉伸感 | 打样时确认纹理方向,顺主视面走向布纹 |
| 入水角度与速度 | 角度速度不当会放大拉伸,甚至造成纹理断裂 | 按产品结构选择入水角度、速度和方向,试产固化参数 |
| 治具与排气 | 凹腔带气入水会造成包覆不全和局部畸变 | 设计排气路径,调整产品姿态 |
| 接缝位置 | 膜宽不足或路径不合理时产生接缝 | 预留膜宽余量,把接缝安排到非主视面 |
“预变形”是怎么回事
行业里有一种做法叫预变形(图案预补偿):针对特定产品,把定制膜稿在制版阶段按曲面的展开规律预先做拉伸补偿,让转印到曲面后的图案比例接近原图。这不是所有产品都需要的常规步骤——它依赖产品形状相对固定、批量足够,且补偿参数必须经过试印和实物打样验证。定制膜的流程是:图稿评估→分色制版→调色→试印→样膜/实物打样→签样→量产,预补偿方案在图稿评估阶段提出、在打样阶段验证。换句话说:预变形是打样验证出来的,不是画图软件里调出来的。
把变形谈清楚:签样要写什么
客户在打样阶段应提供的效果要求包括:目标图案、纹理方向、底色、光泽、手感,以及允许变形、接缝和外观限度。负责任的加工商会把这些落成书面的签样和限度样(双方各执一套):哪个区域允许拉伸、接缝落在哪、主视面花纹走向如何。批量验收时以此为准——没有这套锚点,”变形算不算不良”就只能各说各话。
还要提醒一句:膜样清晰不等于实物合格。膜样只能说明图案本身的质量,最终效果必须用真实产品打样验证,因为底色、活化、入水和产品结构都会影响成品表现。
常见问题
Q:能不能做到完全不变形?
不能。曲面延展量差异是水包覆工艺的物理特性。能做到的是”变形可接受”:通过纹理方向、入水方式和治具把变形控制在外观限度内。
Q:我的产品花纹在样板上很好看,为什么印上去感觉不一样?
大概率是曲面拉伸改变了图案比例,或者底色叠加改变了色彩观感。用实物打样对比确认原因,再决定调整纹理、方向还是底色。
Q:批量生产时变形会忽大忽小吗?
工艺参数固化后变形形态是稳定的,波动通常来自入水操作不一致或治具松动——这也是首件确认和巡检存在的意义。
拿不准产品图案的变形风险,可以把产品资料发来评估打样:水转印代加工服务。
延伸阅读:水转印起泡、露白、纹理断裂:常见缺陷原因排查表 | 水转印代工质量怎么验收 | 头盔水转印代工指南